擁有核心技術(shù)的雕銑機廠家
13年來 ? 我們不斷讓數(shù)控機床變得更好
全國咨詢熱線:
136-998-99025
13年來 ? 我們不斷讓數(shù)控機床變得更好
136-998-99025
東莞市望輝機械有限公司
http://www.9456cc.com/
電 話:13923413250
郵 ?箱:xwh@xwhcnc.com
地 ?址:東莞市大朗鎮(zhèn)犀牛陂村雅瑤街(瓦窯街)35號
氧化鋁陶瓷(95瓷、99瓷)因其高硬度、高耐磨、耐高溫、絕緣性好等優(yōu)異性能,廣泛應用于電子、機械、化工、醫(yī)療等領域。但氧化鋁陶瓷屬于典型的硬脆材料,莫氏硬度高達9級,加工難度大,對陶瓷雕銑機的性能和操作要求都很高。在實際加工過程中,設備和工藝稍有不當就會出現(xiàn)各種故障。本文總結(jié)了陶瓷雕銑機在氧化鋁陶瓷加工中最常見的六大故障及對應的排除方法,幫助加工廠快速解決問題、穩(wěn)定生產(chǎn)。
一、加工表面崩邊掉角
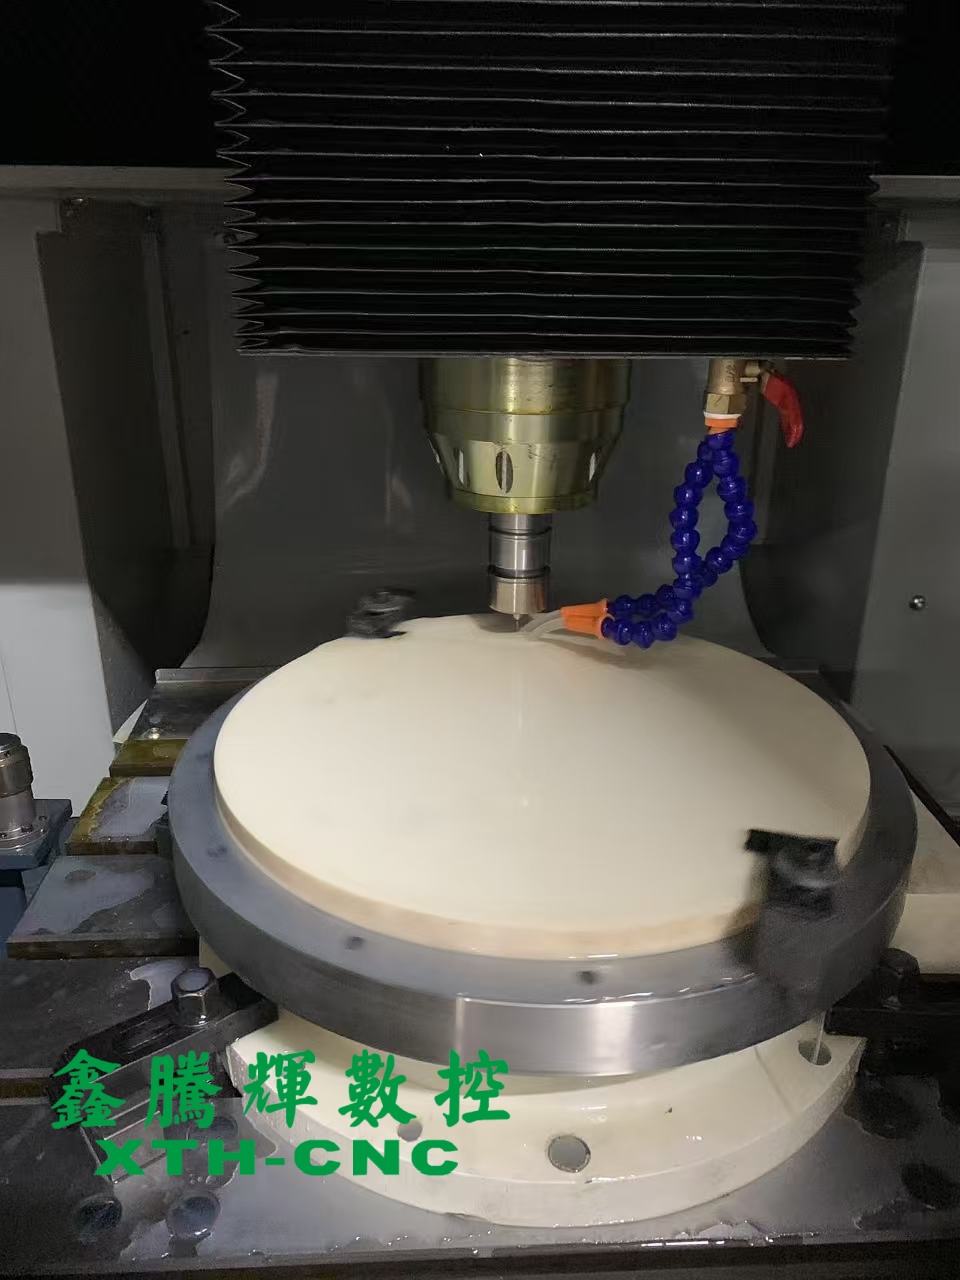
故障現(xiàn)象:氧化鋁陶瓷零件在加工邊緣、孔口、槽口處出現(xiàn)崩缺、掉角、裂紋等現(xiàn)象,嚴重時零件直接報廢。
原因分析:
1. 切削參數(shù)不當,進給速度過快或吃刀量過大,導致切削力超過陶瓷材料的斷裂韌性;
2. 刀具不鋒利或金剛石涂層磨損,切削時擠壓而非切削,造成邊緣崩裂;
3. 下刀方式不合理,垂直扎刀時沖擊力大,容易在入口處崩邊;
4. 工件裝夾不牢固,加工時產(chǎn)生振動,加劇崩邊。
排除方法:
1. 降低進給速度至600-1000mm/min,吃刀深度控制在0.05-0.1mm,采用小進給、多次走刀策略;
2. 及時更換磨損刀具,優(yōu)先選用金剛石涂層硬質(zhì)合金銑刀或PCD刀具;
3. 采用螺旋下刀或斜線下刀,下刀角度控制在1-3度,避免垂直扎刀;
4. 檢查并加固工件裝夾,必要時增加輔助支撐或使用專用夾具。
二、刀具磨損過快、頻繁崩刀
故障現(xiàn)象:一把新刀具加工幾件氧化鋁陶瓷后就出現(xiàn)磨損、崩刃,需要頻繁換刀,加工成本高、效率低。
原因分析:
1. 主軸轉(zhuǎn)速過低,切削線速度不足,導致刀具與陶瓷之間產(chǎn)生研磨而非切削,加速磨損;
2. 冷卻不充分,加工區(qū)域溫度過高,金剛石涂層在高溫下發(fā)生氧化和石墨化;
3. 切削參數(shù)不合理,吃刀量過大導致切削力超出刀具承受范圍;
4. 刀具選型不當,使用普通硬質(zhì)合金刀具加工高硬度氧化鋁陶瓷。

排除方法:
1. 提高主軸轉(zhuǎn)速至24000-36000rpm,保證足夠的切削線速度;
2. 確保切削液充足冷卻,建議使用專用陶瓷加工冷卻液,流量不低于20L/min;
3. 減小吃刀深度,粗加工0.1-0.15mm,精加工0.03-0.05mm;
4. 選用專用金剛石涂層刀具或PCD刀具,根據(jù)加工特征選擇合適的刀具幾何角度。
三、尺寸精度超差
故障現(xiàn)象:加工后的氧化鋁陶瓷零件尺寸偏差超出公差范圍,同批零件尺寸不一致,批量穩(wěn)定性差。
原因分析:
1. 多次裝夾帶來的定位累積誤差,不同工序之間基準不統(tǒng)一;
2. 絲杠間隙或?qū)к壞p導致定位精度下降;
3. 刀具磨損后未及時補償,加工尺寸逐漸變小;
4. 機床熱變形,長時間運行后主軸和絲杠受熱膨脹,影響定位精度。
排除方法:
1. 優(yōu)化工藝,盡量一次裝夾完成全部加工,減少工序轉(zhuǎn)換;
2. 定期檢查和補償絲杠反向間隙,必要時更換磨損的導軌和絲杠;
3. 建立刀具壽命管理,加工一定數(shù)量后自動補償?shù)毒吣p量或更換刀具;
4. 機床開機后預熱15-30分鐘再進行精加工,保持車間溫度穩(wěn)定在20-25℃。
四、加工表面有刀紋、麻點
故障現(xiàn)象:氧化鋁陶瓷加工表面出現(xiàn)明顯的刀痕、紋路或點狀凹坑,表面粗糙度不達標,影響外觀和使用性能。
原因分析:
1. 精加工余量過大或進給速度過快,刀痕無法消除;
2. 刀具刃口有缺陷或磨損,加工時在表面留下劃痕;
3. 切削液中混有陶瓷碎屑,加工時研磨表面形成麻點;
4. 主軸跳動過大,刀具旋轉(zhuǎn)時產(chǎn)生徑向擺動。
排除方法:
1. 精加工余量控制在0.05-0.1mm,進給速度降至300-500mm/min,提高轉(zhuǎn)速;
2. 精加工前更換新刀具,使用刃口經(jīng)過拋光處理的高品質(zhì)金剛石刀具;
3. 定期更換切削液并清理水箱,加裝過濾裝置,保持切削液清潔;
4. 檢測主軸跳動,要求小于0.002mm,如超標需維修或更換主軸軸承。
五、機床振動、異響
故障現(xiàn)象:加工過程中機床出現(xiàn)異常振動和刺耳的噪音,加工表面質(zhì)量下降,甚至影響機床精度。
原因分析:
1. 切削參數(shù)不合理,切削力過大引發(fā)機床共振;
2. 機床地腳螺栓松動或水平未調(diào)好,整機穩(wěn)定性差;
3. 主軸軸承磨損或潤滑不良,高速旋轉(zhuǎn)時產(chǎn)生異響;
4. 刀具懸伸過長,剛性不足,加工時產(chǎn)生顫振。
排除方法:
1. 調(diào)整切削參數(shù),降低吃刀量和進給速度,避開共振區(qū)間;
2. 檢查并緊固地腳螺栓,重新調(diào)整機床水平,水平度控制在0.02mm/m以內(nèi);
3. 定期對主軸進行潤滑保養(yǎng),軸承磨損嚴重時及時更換;
4. 盡量縮短刀具懸伸長度,選用剛性更好的刀柄,必要時增加刀具直徑。
六、陶瓷粉塵導致的設備故障
故障現(xiàn)象:氧化鋁陶瓷加工產(chǎn)生的微細粉塵進入機床內(nèi)部,導致導軌劃傷、絲杠磨損、電氣元件接觸不良等問題。
原因分析:
1. 機床防護罩密封不嚴,粉塵從縫隙進入傳動部件;
2. 除塵系統(tǒng)吸力不足或未開啟,粉塵彌漫在車間內(nèi);
3. 日常清潔保養(yǎng)不到位,粉塵長期堆積在導軌和絲杠上;
4. 電氣柜密封不良,粉塵進入造成電路板短路或接觸不良。
排除方法:
1. 檢查并修復機床防護罩密封條,確保加工區(qū)域完全封閉;
2. 確保除塵系統(tǒng)正常運行,吸力不低于1500m3/h,定期清理除塵濾芯;
3. 每天下班前清理機床表面和導軌粉塵,每周對絲杠和導軌進行清潔和潤滑保養(yǎng);
4. 檢查電氣柜密封,加裝防塵濾網(wǎng),定期用壓縮空氣清理電氣柜內(nèi)部。
日常維護與預防建議
除了以上故障的針對性排除,做好日常維護是預防故障的關鍵:
1. 每日:清理機床表面粉塵,檢查切削液液位和壓力,確認主軸運轉(zhuǎn)聲音正常;
2. 每周:清潔導軌和絲杠并加注潤滑脂,檢查刀具磨損情況,清理除塵系統(tǒng);
3. 每月:檢查機床水平和地腳螺栓,檢測定位精度,校驗主軸跳動,更換切削液;
4. 每年:進行全面精度檢測和保養(yǎng),更換易損件,由廠家技術(shù)人員進行深度維護。
結(jié)語
氧化鋁陶瓷加工對陶瓷雕銑機的性能、刀具、參數(shù)和維護都有較高要求,出現(xiàn)故障并不可怕,關鍵是要準確判斷原因、及時排除。以上六大常見故障及排除方法,是鑫騰輝數(shù)控在多年陶瓷雕銑機研發(fā)和客戶服務中總結(jié)的實戰(zhàn)經(jīng)驗,希望能幫助廣大陶瓷加工企業(yè)穩(wěn)定生產(chǎn)、提高效率。
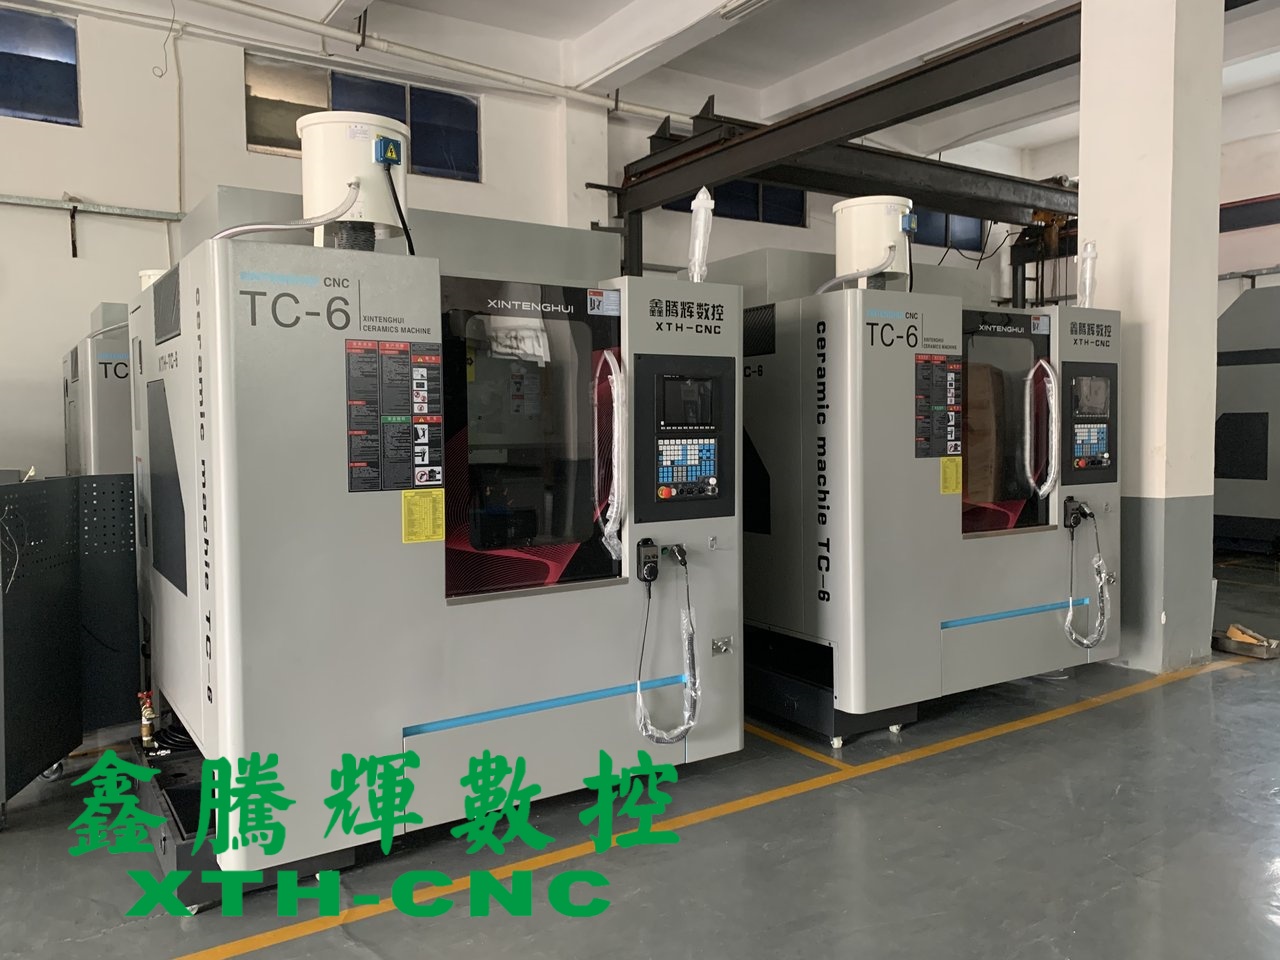
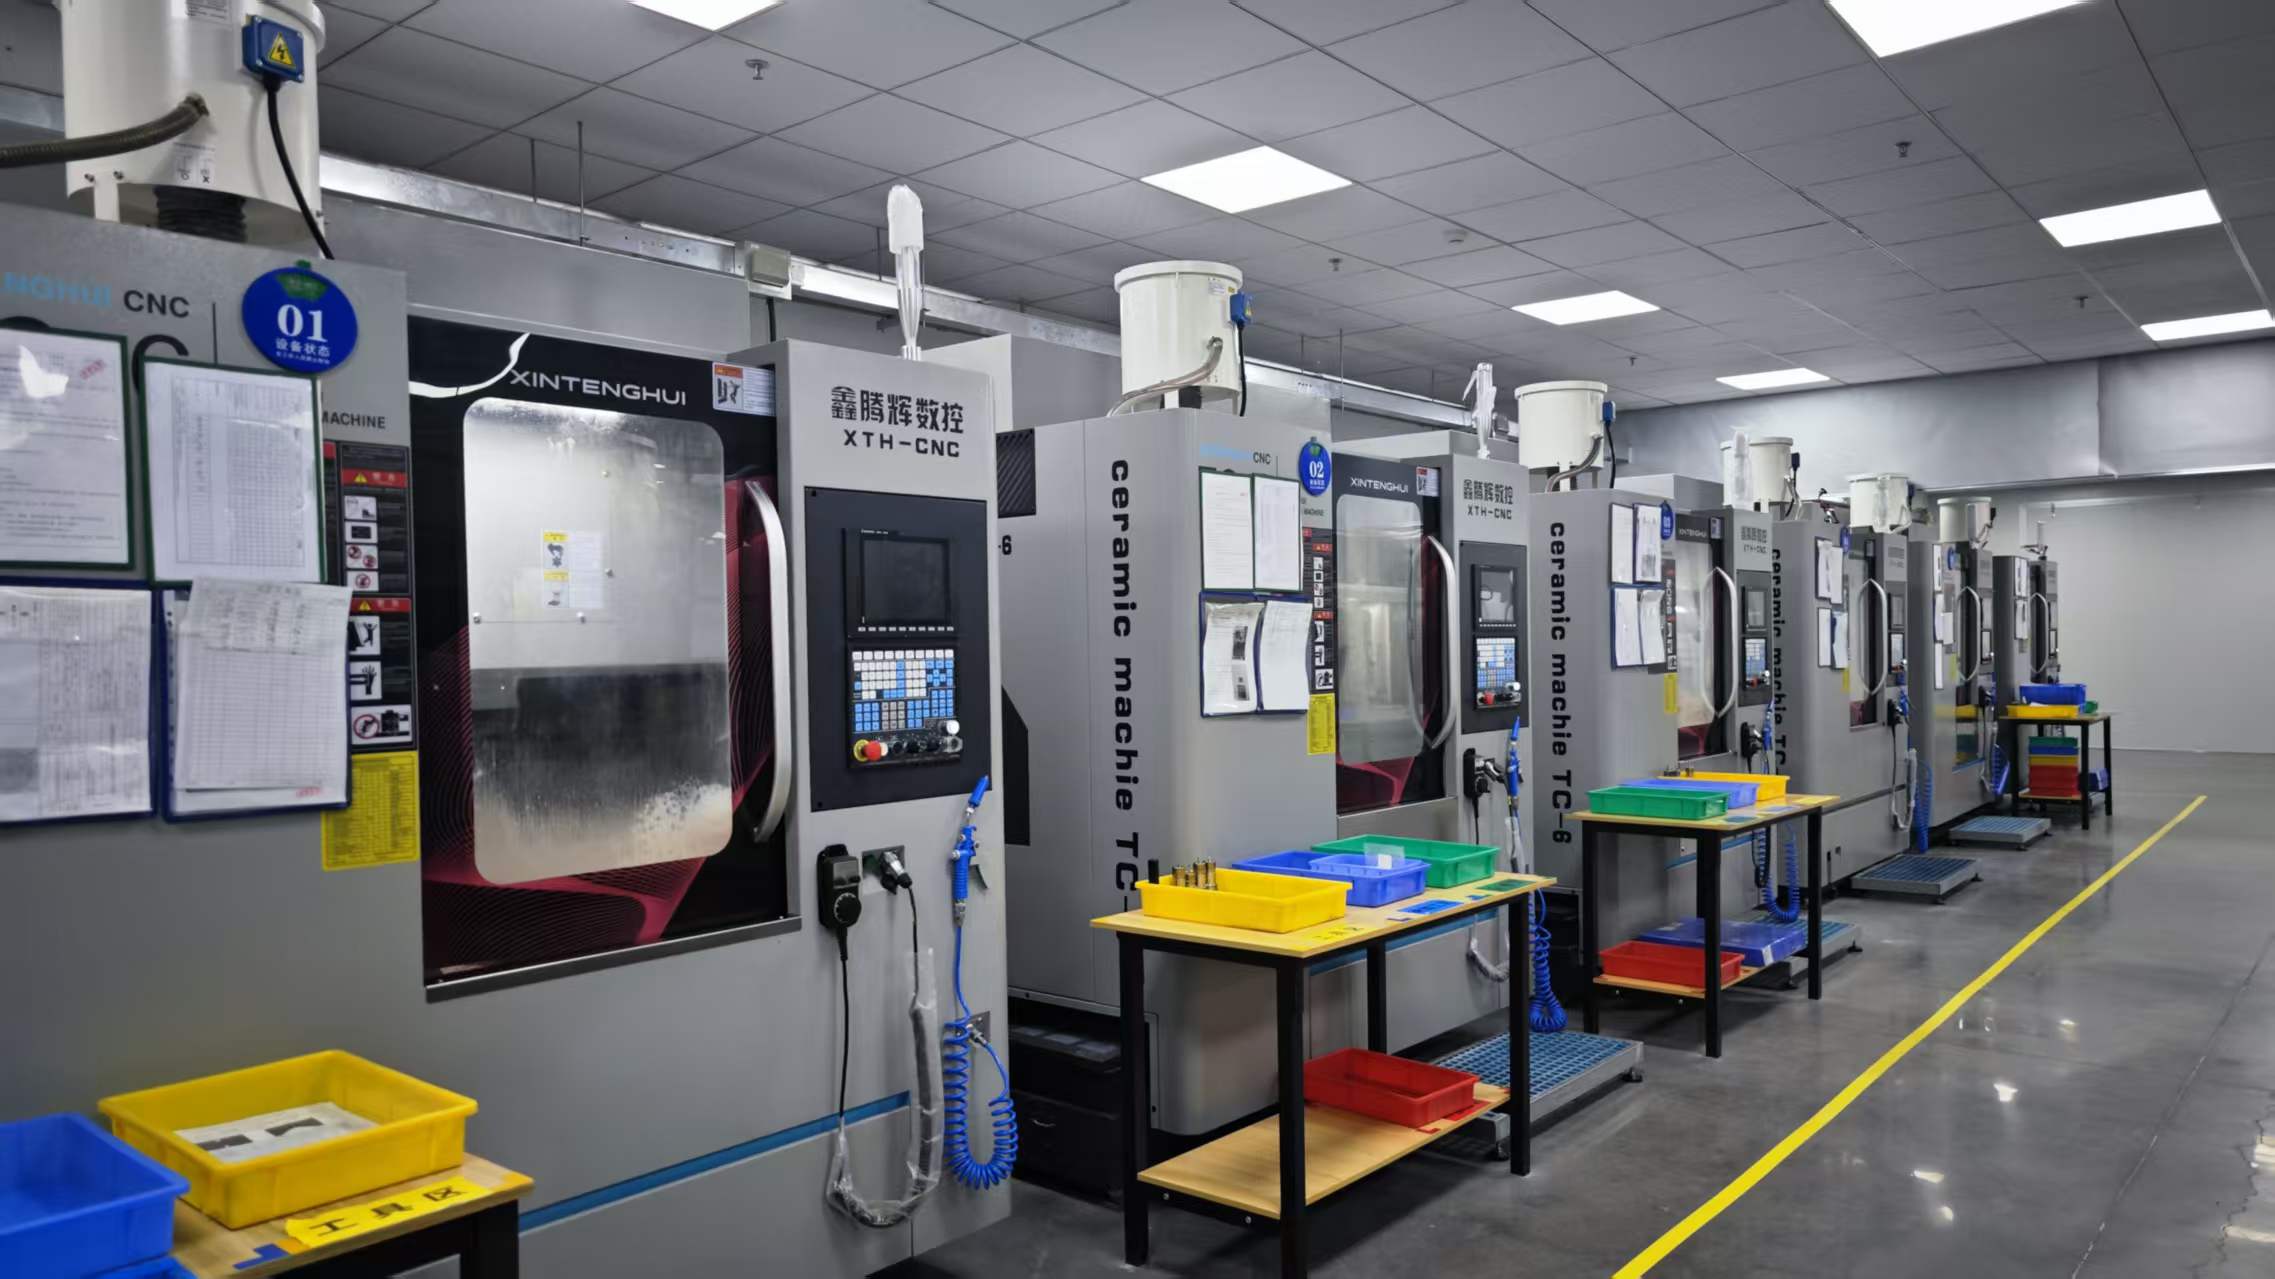
鑫騰輝數(shù)控作為陶瓷雕銑機源頭生產(chǎn)廠家,旗下XTH-TC4、TC6、TC8系列產(chǎn)品專為氧化鋁、碳化硅、氧化鋯等精密陶瓷加工打造,設備配備高剛性床身、36000rpm高速主軸、全封閉防護和高效除塵系統(tǒng),從硬件上減少故障發(fā)生。公司設有精密陶瓷加工實驗室和專業(yè)售后團隊,可為客戶提供工藝培訓、故障診斷、上門維修等全方位技術(shù)支持。
東莞市望輝機械有限公司
地址:東莞市大朗鎮(zhèn)犀牛陂村雅瑤街(瓦窯街)35號
熱線:136-998-99025
電話:13923413250
郵箱:xwh@xwhcnc.com
官方二維碼
|
鑫騰輝客服
|
 售前客服1